Drum Flaker Texnologiyası: Müasir Emal Effektivliyi və Ən Yaxşı Əməliyyat Təcrübələrinin Tənqidi İcmalı
Kimya, əczaçılıq və qida emalı sahəsində rəqabət şəraitində ərimiş materialların bərk, idarə oluna bilən formalara çevrilməsi məhsulun keyfiyyətinə və əməliyyat xərclərinə birbaşa təsir edən əsas addımdır. TheDrum Flaker, davamlı qabıqlama maşını, uzun müddətdir ki, bu iş üçün sənayenin əsas işi olmuşdur. Bununla belə, istehsal xətləri daha yüksək səmərəlilik və daha sərt keyfiyyətə nəzarət tələb etdiyi üçün bu texnologiyanın nüanslarını başa düşmək həmişəkindən daha vacib hala gəldi. Bu hesabat seçim və quraşdırmadan qabaqcıl problemlərin aradan qaldırılmasına qədər Drum Flaker texnologiyasının hərtərəfli, praktiki nəzərdən keçirilməsini təmin edir.
Əsas Dəyər Təklifi: Bir Addımlı Səmərəlilik
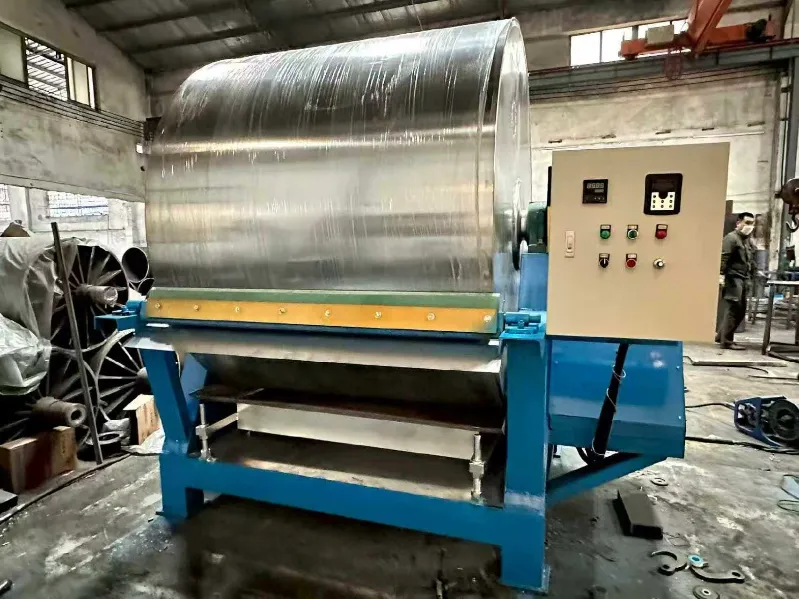
Ürəyində,Drum Flakernin əsas dəyəri soyutma və bərkiməni tək davamlı addımda birləşdirə bilməsindədir. Ərinmiş yem fırlanan, daxildən soyudulmuş tamburun səthinə nazik bir təbəqə şəklində tətbiq olunur. Baraban dönərkən məhsul bərkiyir və daha sonra vahid lopa şəklində bıçaqla sıyrılır. Bu üsul ənənəvi sarsıdıcı və ya toz halına salınma üsullarından fərqli üstünlüklər təklif edir, məhsulu üstün ölçü konsistensiyasına, minimal toz əmələ gəlməsinə və 90%-ə çata bilən istilik səmərəliliyinə malikdir. Bu, onu müəyyən qatranlar, yağ turşuları və hətta şokolad kimi qida məhsulları kimi istiliyə həssas materialların emalı üçün ideal həll edir.
Kritik Seçim Meyarları: Avadanlığın Materiala Uyğunluğu
Düzgün Drum Flaker konfiqurasiyasını seçmək hər kəsə uyğun bir qərar deyil. Yem ehtiyatının fiziki və kimyəvi xassələri avadanlığın dizaynı üçün əsas amillərdir.
| Material Xarakterikliyi | Tövsiyə olunan Yem Metodu | Əsas Mülahizələr |
|---|---|---|
| Aşağı özlülük, yaxşı yapışma | Daldırma (Daldırma) | Ən sadə üsul; baraban bilavasitə ərinmiş materialın çuxuruna batırılır. |
| Orta və Yüksək Özlülük, Zəif Yapışma | Yerüstü Aplikator Rulosu | Qızdırılan rulon ardıcıl axını təmin edir; lopa qalınlığına üstün nəzarət təklif edir. |
| Ərimə nöqtəsi > 300°C və ya Xüsusi Materiallar | Fərdi Həllər (məsələn, Alaşımlı Barabanlar) | Xüsusi metallurgiya və yüksək səmərəli soyutma sistemləri tələb edir. |
| Zəhərli və ya Təhlükəli Dumanlar | Toz/Qaz keçirməyən korpuslar (məcburi) | Ətraf mühitin çirklənməsinin qarşısını almaq və personalı qorumaq üçün kritik təhlükəsizlik tələbi. |
Bəslənmə sistemindən əlavə, baraban diametri (600 mm-dən 1800 mm-ə qədər) və effektiv səth sahəsi kimi əsas spesifikasiyalar ötürmə qabiliyyəti ilə birbaşa əlaqələndirilir.
Əməliyyat Mükəmməlliyi: "Qurutma Dilemmasının" qarşısının alınması
Baraban qurutma maşını kimi fəaliyyət göstərən qurğular üçün düzgün balansa nail olmaq çox vacibdir. Həddindən artıq qurutma nəinki məhsulun keyfiyyətini pozur – rəngin dəyişməsinə və ya funksional xassələrinin itirilməsinə gətirib çıxarır – həm də əhəmiyyətli enerji itkisinə səbəb olur. Bunu azaltmaq üçün müasir əməliyyat strategiyalarına aşağıdakılar daxildir:
-
Dəqiq Temperatur Profilinin qurulması: İsitmə və soyutma sistemlərinin müntəzəm kalibrlənməsi kəskin dalğalanmalardan qaçaraq, xüsusi məhsul üçün optimal temperatur əyrisini saxlamaq üçün vacibdir.
-
Dinamik Sürət Nəzarəti: Barabanın fırlanma sürətinin tənzimlənməsi materialın baraban səthində qalma müddətini birbaşa dəyişdirir. Sürəti artırmaq çox vaxt həddindən artıq istiləşmənin qarşısını ala bilər.
-
Stabil qidalanma dərəcəsi: Davamlı qidalanma dərəcəsini saxlamaq, həddindən artıq qurumağa meyilli olan nazik ləkələrin qarşısını alaraq vahid film qalınlığını təmin edir.
Proaktiv Baxım: Uzunmüddətli Etibarlılığın Təmin Edilməsi
Sənaye məlumatları göstərir ki, planlaşdırılmamış fasilələr emal müəssisələrində ən böyük xərc amillərindən biridir. Drum Flakers üçün proaktiv texniki xidmət cədvəli buna görə də xərc deyil, investisiyadır.
-
Yağlama Protokolu: İstehsalçının yağlama cədvəlinə ciddi riayət etmək çox vacibdir. Əsas odur ki, qidalandırıcı şaft və yuxarı qidalanma valları heç vaxt yağlanmamalıdır.
-
Baraban Səthinin Tamlığı: Barabanın səthi prosesin ürəyidir. Hər hansı cızıqlar və ya qalıqların yığılması "yapışmağa" və zəif lopa çıxmasına səbəb ola bilər. Daimi təmizləmə və cilalama məcburidir. Şiddətli aşınma üçün tamburun dəyişdirilməsi yeganə əlverişli həlldir.
-
Soyutma Sisteminin Sağlamlığı: Daxili soyutma suyu dövranı miqyasda yığılma və sızma üçün mütəmadi olaraq yoxlanılmalıdır. Soyutma səmərəliliyinin azalması məhsulun yapışmasının və qeyri-sabit qabıqlanmasının əsas səbəbidir.
Problemlərin aradan qaldırılması: Sürətli Cavab Bələdçisi
Ən yaxşı baxımla belə problemlər yarana bilər. Sürətli, məlumatlı reaksiya istehsal itkisini minimuma endirmək üçün açardır.
| Simptom | Potensial Kök Səbəb | Tövsiyə olunan fəaliyyət |
|---|---|---|
| Uyğun olmayan lopa qalınlığı | Yanlış düzülmə baraban boşluğu və ya qeyri-sabit qidalanma dərəcəsi. | Nağara aralığını hiss ölçmə cihazı ilə kalibrləyin; yem sisteminin tıxanmalarını yoxlayın və təmizləyin. |
| Materialın yapışması (yapışması) | Çirklənmiş baraban səthi, qeyri-kafi soyutma və ya aşınmış kazıyıcı bıçaqlar. | Baraban səthini təmizləyin; soyuducu suyun istiliyini və axını yoxlayın; skreperləri tənzimləyin və ya dəyişdirin. |
| Həddindən artıq səs-küy və vibrasiya | Boş bağlama boltlar və ya balanssız tambur. | Bütün boltları yoxlayın və sıxın; vibrasiya davam edərsə, dinamik balanslaşdırma üçün mütəxəssislə məsləhətləşin. |
| Hidravlik sistemin nasazlığı | Nasos nasazlığı və ya aşağı hidravlik maye səviyyəsi. | Pompa və maye səviyyəsini yoxlayın. Hidravlik sistem adətən bıçağın dəyişdirilməsi üçün açılışa kömək etmək üçün istifadə olunur. |
TheDrum Flakerdavamlı bərkimə prosesləri üçün əvəzsiz aktiv olaraq qalır. Bununla belə, onun həqiqi səmərəliliyini yalnız istismar və texniki xidmətə ciddi, məlumatlara əsaslanan yanaşma ilə açmaq olar. Emal mühəndisləri üçün əsas tövsiyələr aydındır: seçim mərhələsində material uyğunluğuna üstünlük verin, nizam-intizamlı texniki xidmət rejimini yerinə yetirin və həddən artıq emalın qarşısını almaq üçün temperatur və yem üzərində dəqiq nəzarət həyata keçirin. Bu ən yaxşı təcrübələrə riayət etməklə qurğular iş vaxtını maksimuma çatdıra, məhsulun ardıcıllığını təmin edə və ümumi əməliyyat gəlirliliyini artıra bilər.
Sorğu göndərin
-
WhatsApp
-
E-mail
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti